线材选型的依据、工艺上的取舍,以及行业里正在发生的变化。文章按发布时间排列,可在左侧分类里筛选。
共 15 篇,按日期倒序。
同样标着 40Gbps,不同线材的实际表现差距很大。差别在芯数、屏蔽与线规三件事上,不在接口外形。
标称 2.1 不等于能跑 8K60。带宽、线长、屏蔽三者互相牵制,验收要看实际链路协商结果。
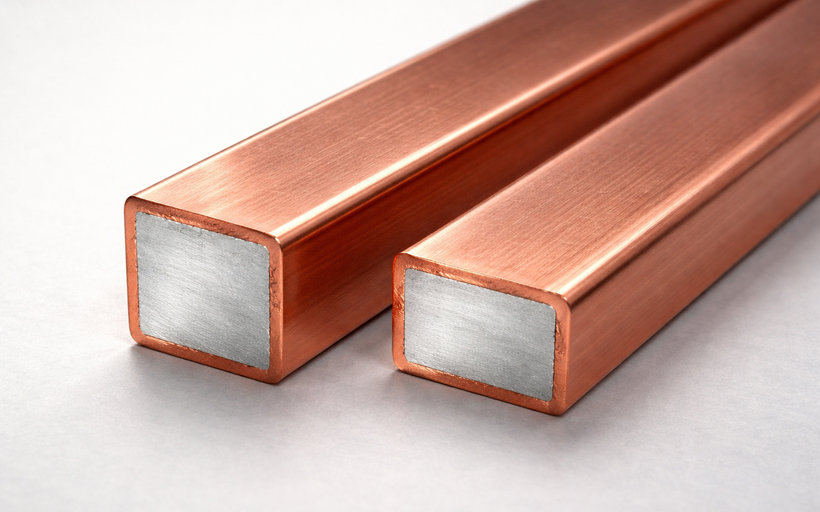
线材报价里最不稳定的部分是铜。理解导体成本占比,才能在铜价波动时判断报价是否合理。
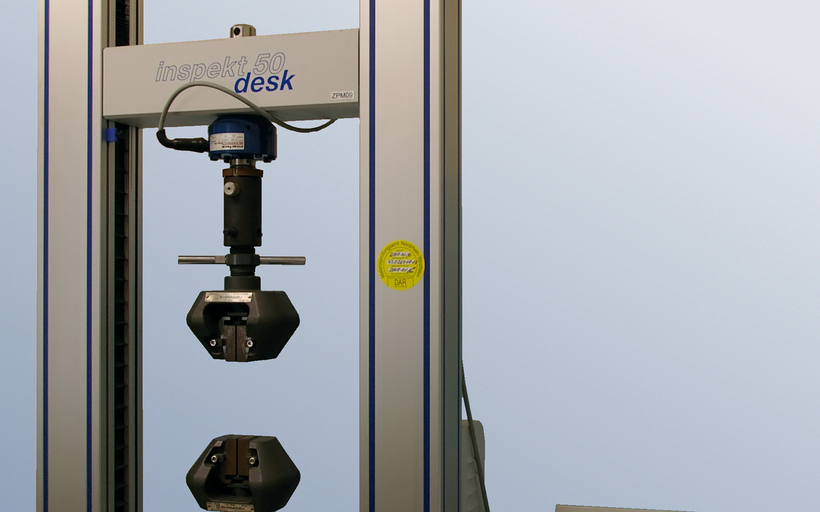
通断测试只能证明今天能用。拉力、摇摆与插拔测试,才是判断一条线能不能用一年的依据。
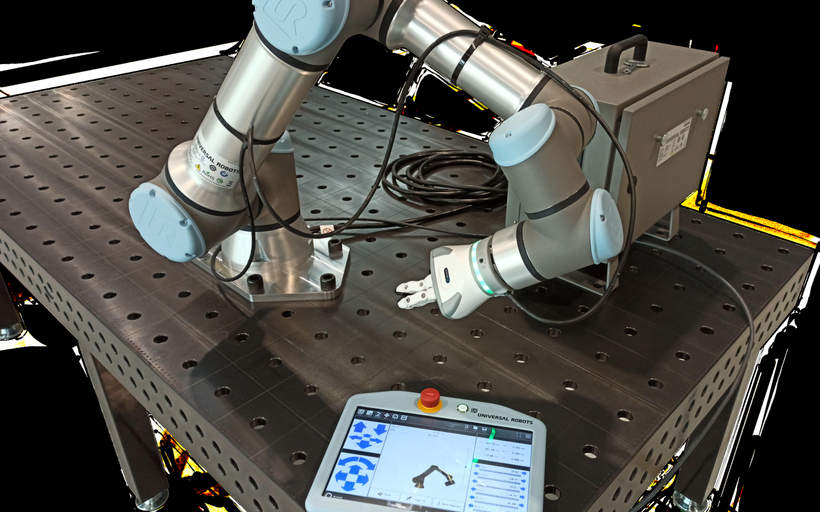
多芯线束最大的风险是错位与漏压。把压接和测试放进同一条流程,是降低错位率最直接的办法。
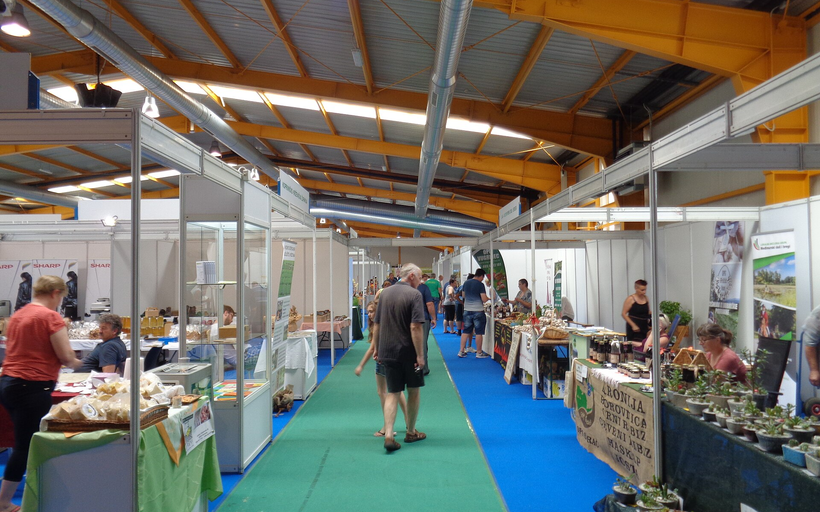
今年展会上的配线方案,三个方向最明显:更高功率的快充、一根线解决视频与数据、以及线身越来越细。
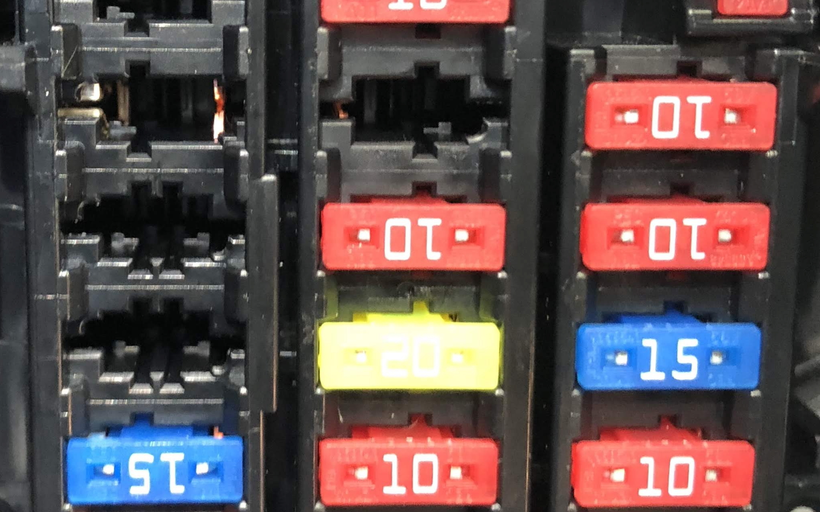
车内环境比桌面严苛得多。温度、振动与插拔方式,决定了车载线不能照搬消费级结构。
发烫不是玄学。功率损耗落在线材与触点上,算一遍就知道热量从哪来。
同样是无氧铜,Cat6 与 Cat6a 的差别在带宽与串扰余量,决定了能不能在 100m 内跑 10G。
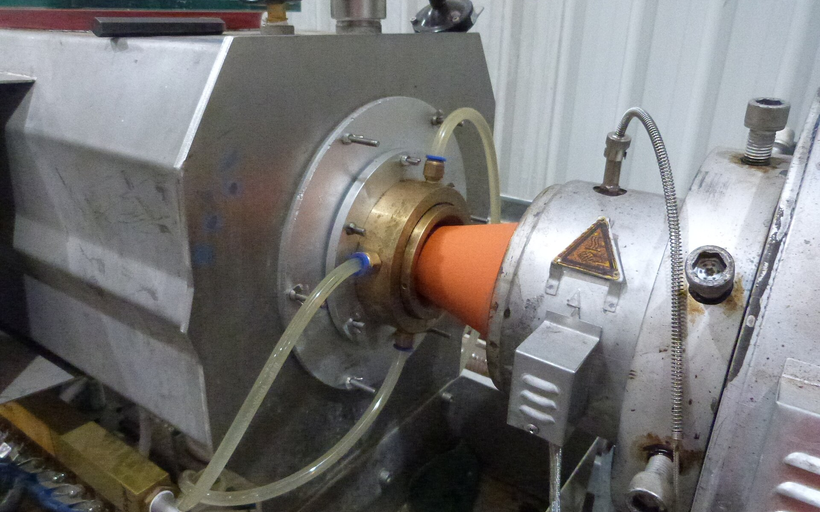
从铜丝到成品线,核心工序有五道。每道工序的公差叠加起来,决定了最终的手感与寿命。
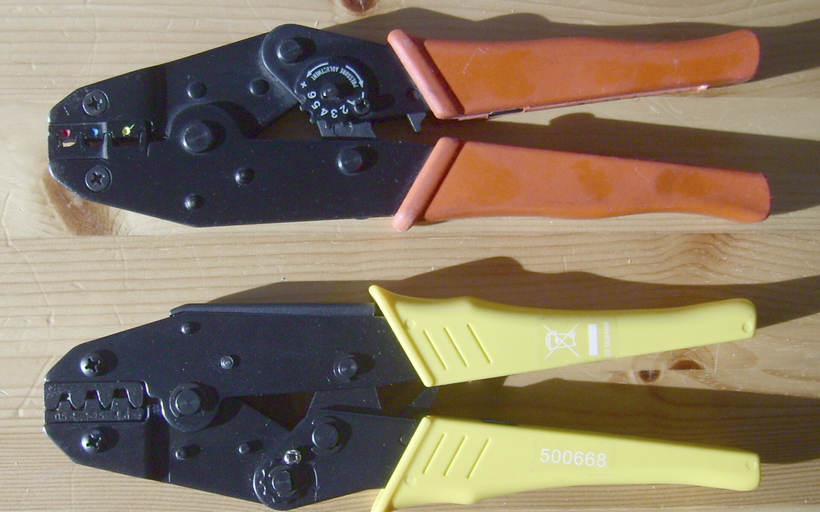
压接看起来只是“压一下”,实际有四个参数需要同时落在窗口内,任何一个超差都会影响长期可靠性。
环保合规不是一张证书的事。增塑剂、阻燃剂与重金属,在线材的每个材料层里都可能出问题。
同一条线做了三个颜色、四个长度,包装环节错一次,客户整条产线都要停下来分拣。
医疗场景对线材的要求不在速率,而在反复清洁后的稳定性,以及信号噪声的可控性。
240W 不是把电流加大那么简单。电压抬到 48V 后,线材的绝缘、触点与芯片申报都要跟着变。